 График работы:


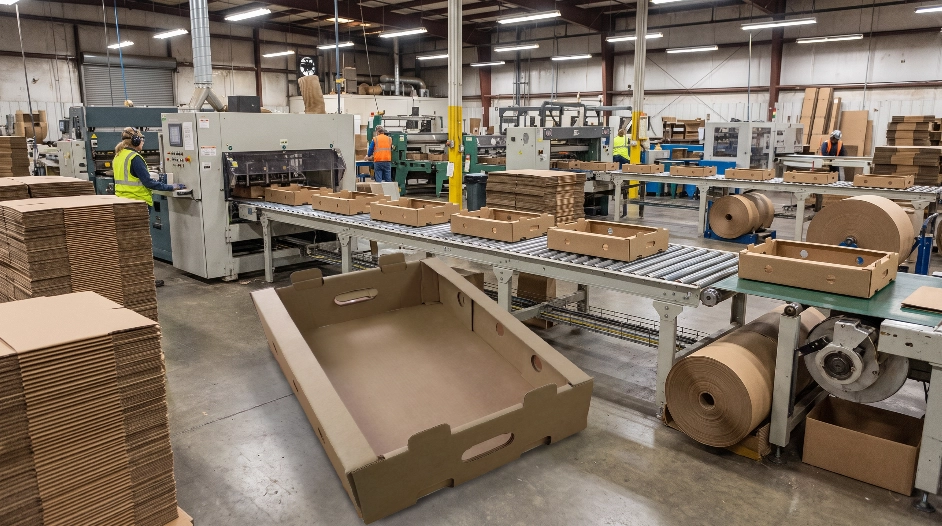
На производстве гофролоток проходит несколько технологических операций, и каждая влияет на то, как он поведет себя уже после отгрузки. Со стороны процесс кажется простым: взять лист гофрокартона, вырезать заготовку, сформировать стенки. На практике слабое место может появиться еще на этапе выбора сырья.
1. Подбор картона
Для лотка подбирают сочетание лайнера и гофрированного слоя с учетом будущей нагрузки. Одному изделию достаточно обычного трехслойного картона, другому требуется более жесткая конструкция.
Смотрят не только на марку материала, но и на:
- толщину и профиль гофры;
- плотность картона;
- сопротивление продавливанию;
- влажность сырья;
- предполагаемую массу продукции.
Последний пункт особенно важен. Лоток для легких овощей и конструкция под тяжелые детали могут иметь одинаковую форму, но совершенно разные требования к материалу.
2. Изготовление листа
Если картон производится на предприятии из рулонного сырья, бумажные слои соединяются с помощью клея, а средний слой предварительно формируется в гофру.
Гофра здесь нужна не для красоты. Воздушные прослойки между слоями увеличивают жесткость листа при относительно небольшой массе. Именно поэтому важно соблюдать геометрию профиля: если волна получается нестабильной, характеристики готового картона тоже начинают гулять.
3. Раскрой и нанесение изображения
Готовый лист поступает на линию переработки. На нем формируют контуры будущего лотка, линии сгиба и необходимые технологические элементы.
Если предусмотрена печать, ее наносят до высечки. Для простой транспортной тары этого может быть достаточно – например, для маркировки продукции или нанесения логотипа.
Здесь особенно важна точность совмещения печати и высечки. Даже небольшое смещение становится заметным на повторяющемся тираже.
4. Высечка и формирование
После раскроя заготовка получает окончательную геометрию. Линии биговки ослабляют картон в нужных местах, чтобы он сгибался предсказуемо, а не ломался по случайной траектории.
Для сложных лотков геометрия высечки имеет большое значение. Если клапан получился на пару миллиметров длиннее расчетного, при сборке он может упираться в соседний элемент и мешать нормальному закрытию.
5. Сборка и контроль
На финальной стадии лотки собирают вручную или автоматически – в зависимости от конструкции и тиража. Затем проверяют, как они держат форму и насколько стабильно собираются.
На производстве обычно обращают внимание на:
- точность сгибов;
- качество склейки;
- геометрию готового изделия;
- устойчивость дна;
- отсутствие расслоения;
- повторяемость размеров.
Именно последний пункт часто недооценивают. Один идеально собранный лоток еще ничего не говорит о серии.
От листа до упаковки – важна вся цепочка
Качество готового изделия зависит не от одной удачной операции, а от всей технологической цепочки. Гофролоток должен сохранять заданную геометрию и прочность, поэтому здесь одинаково важны материал, влажность, профиль гофры, высечка, биговка и сборка. Ошибка на любом из этих этапов может проявиться только в конце, когда партия уже собрана.
Поэтому на производстве контролируют не только готовые изделия, но и параметры процесса на разных стадиях. Так отклонение можно обнаружить еще до того, как оно превратится в сотни или тысячи нестабильных лотков.
 Производство гофроупаковки в России сокращается на фоне роста мощностей по переработке
Учредитель компании «Гофромир» Сергей Новиков связывает изменения с динамикой спроса, ростом себестоимости и новыми требованиями к утилизации.
 Подарочная упаковка как часть продукта: как коробка работает на бренд и продажи
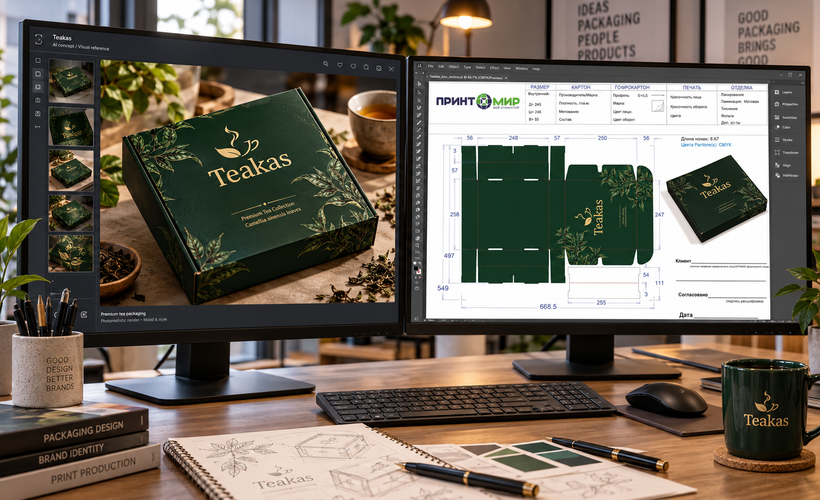 От ИИ-идеи до тиража: что нужно проверить перед производством упаковки
 «Гофромир» рассказал КИНДЕРinfo о трендах упаковки для детских товаров
 Пресс-тур на полиграфическое производство «Принтомир», входящее в группу компаний «Гофромир»
 Какая упаковка вызывает доверие покупателя

 Главная
 Каталог
 Поиск
 Калькулятор
 Коробки с печатью

